
 中文简体

Ako zladiť automatický zavárací stroj s kovovými baliacimi materiálmi
Sep 11, 2026
O 9:00 v typický výrobný deň sa konzervačná linka s rýchlosťou 380 plechoviek za minútu zastavila, pretože oceľové telo plechovky z dvoch kusov sa náhle odchýlilo o 0,02 mm. Automatický zavárací stroj nebol ten kus, ktorý sa rozbil. Materiál bol mimo upínacej tolerancie stroja. Výsledkom bol 40-minútový prestoj a 1900 odmietnutých nábojov, kým operátor resetoval parametre.
Záver je jednoduchý: automatický zavárací stroj funguje len rovnako dobre ako materiál a proces okolo neho. Ak hodnotíte stroj, vašou prvou úlohou nie je porovnávať čísla rýchlosti. Vašou prvou úlohou je definovať, ako bude váš kovový materiál, povlak a tolerancie interagovať s týmto strojom.
Od čoho výkon automatického konzervovacieho stroja skutočne závisí
Automatický zavárací stroj v prostredí kovových obalov vykonáva tri hlavné funkcie: tvarovanie, spájanie a tesnenie. V prípade trojdielnych plechoviek stroj podáva valcovaný plech alebo zvitok z ocele tela plechovky, formuje telo, zvára bočný šev a oba konce obrubuje. V prípade dvojdielnych plechoviek stroj vytiahne šálku z potiahnutej cievky a potom ju stlačí do tvaru. Systém podávania stroja, nástroje a snímače sú navrhnuté podľa rozmerových špecifikácií.
To znamená, že skutočný výkon závisí od toho, ako presne váš materiál zodpovedá konštrukčnému oknu stroja. Ak je oceľový zvitok príliš tvrdý, tvarovacie valce môžu skĺznuť. Ak je povlak príliš hrubý, je potrebné upraviť teplotu zvaru. Ak má povrch špecifickú registráciu tlače, systém videnia stroja ho musí vidieť konzistentne.
Na trojdielnej linke je materiál zvyčajne potiahnutý plech alebo zvitok, ktorý je narezaný na dĺžku. Automatický zavárací stroj potom vytvorí valec tela a zvarí šev. Zvar je najcitlivejšia časť. Menšia zmena hrúbky cínového povlaku môže zmeniť požiadavku na zvárací prúd o 3-5 percent, čo núti operátora nastaviť stroj. Ak sa nastavenie opakuje mnohokrát za smenu, celkový efektívny výkon stroja klesá rýchlejšie, ako naznačuje typový štítok.
V praxi väčšina výrobcov obalov vidí tieto problémy oveľa neskôr, ako očakávajú. Linka, na ktorej bolo jednofarebné oceľové telo plechovky, sa môže zdať v poriadku, kým neprejdete na viacfarebnú potlač. Senzory polohy automatického konzervovacieho stroja detegujú tmavší alebo svetlejší substrát ako iný referenčný bod a každá nasledujúca operácia sa posunie. Tu sa výber ocele tela plechovky stáva otázkou výberu stroja, nielen otázkou nákupu.
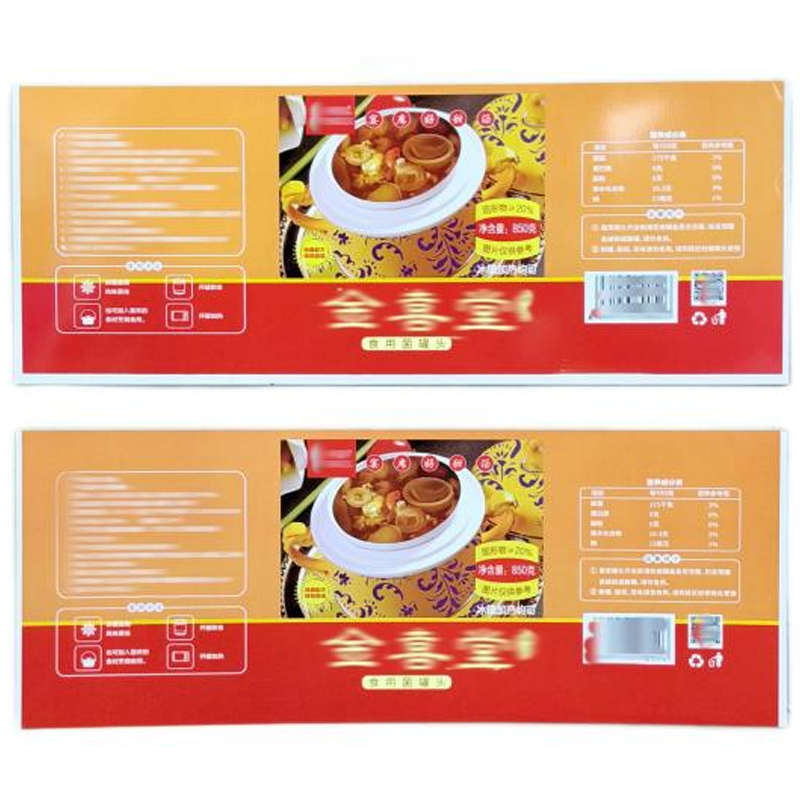 Trojdielne oceľové telo plechovky s viacfarebnou potlačou na balenie Tento pocínovaný plech alebo laminovaná oceľ ponúka viacfarebnú tlač s cínovým povlakom od 1,1 do 11,2 g/m² a toleranciou hrúbky ±0,01 mm. Jeho konzistentný povrch pomáha predchádzať nesprávnemu nastaveniu snímača v automatických konzervovacích linkách. Zobraziť produkt →
Rozmer tolerancie rozvedieme nižšie.
Tolerancia materiálu: tichý ovládač účinnosti automatického konzervovacieho stroja
Keď porovnáte automatické zaváracie stroje, literatúra často zdôrazňuje čas cyklu a funkcie prepínania. Avšak najnákladnejšie poruchy sú zvyčajne spôsobené posunom tolerancie materiálu. Napríklad, ak dodávateľ dodá zvitok pocínovaného plechu s hrúbkou 0,29 mm namiesto špecifikovaných 0,28 mm, stanica na tvarovanie karosérie s ním môže stále manipulovať. Ale keď sa hrúbka mení pozdĺž tej istej cievky, zvárací prúd sa stáva nestabilným. Stroj začína produkovať slabé švy a tím kontroly kvality nemôže izolovať, či je problémom stroj, cievka alebo operátor.
Nižšie uvedená tabuľka ukazuje typické tolerancie pre materiály používané na modernom automatickom konzervovacom stroji.
| Materiálový parameter | Typické pracovné okno | Vplyv pri prekročení |
|---|---|---|
| Hrúbka | 0,18-0,30 mm | Zaseknutie podávača a nekonzistentné zvary |
| Hmotnosť povlaku | 2,8-5,6 g/m2 | Slabá odolnosť proti korózii alebo odlupovaniu |
| Tvrdosť | 52-62 HRC | Odpružené a zdeformované telá plechoviek |
Hmotnosť povlaku je ďalšou premennou, ktorá ovplyvňuje tesnenie a zváranie bočných švov. Pre potravinový výrobok s krátkou dobou skladovateľnosti môže byť prijateľný povlak 2,8 g/m2. Pre agresívny potravinový produkt, ako sú paradajky, sa rýchlosť rozpúšťania železa stáva problémom. Automatický konzervovací stroj, ktorý je nastavený na jednu hmotnosť povlaku, sa bez zmeny automaticky neprispôsobí inej hmotnosti. Toto je bežný zdroj skrytých prestojov.
Pre veko platí rovnaký princíp. Zásoba EOE, ktorá je narezaná s miernym otrepom, nemusí mať vplyv na pomalú manuálnu linku, ale automatický konzervovací stroj s rýchlosťou 600 plechoviek za minútu zistí tento otrep ako chybu podávania. Výsledkom je falošný džem alebo poškodené veko. Preto na výbere spoľahlivého materiálu EOE záleží rovnako ako na výbere značky stroja.
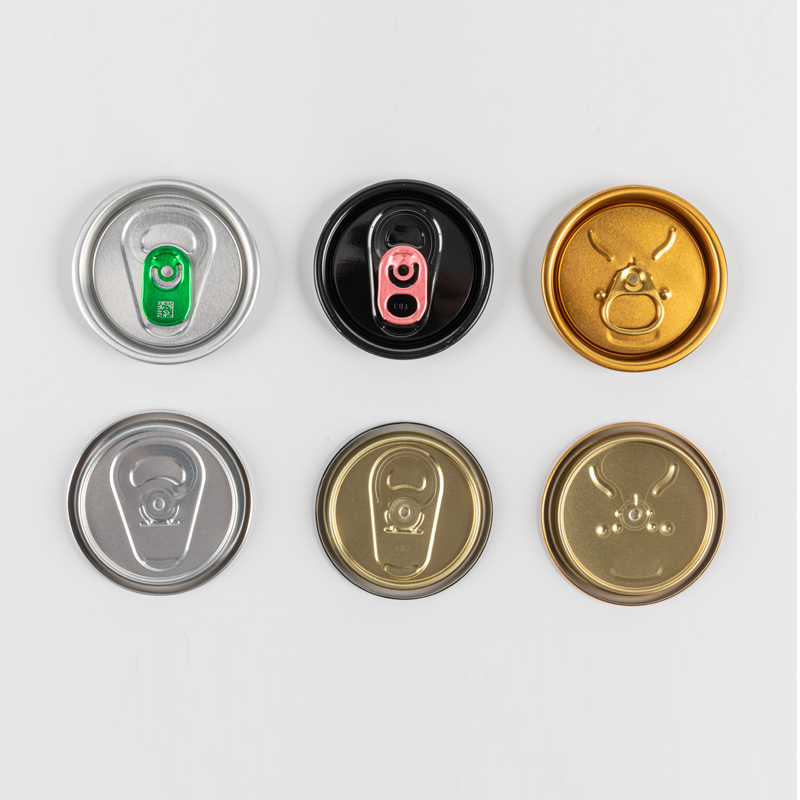 Nápojová EOE zásoba s prispôsobiteľným povrchom a typmi koncoviek Táto zásoba EOE je vhodná na džús a pivo a podporuje viacero typov koncov a možností prispôsobenia. Čistý rez znižuje falošné zaseknutia a poškodené viečka pri vysokorýchlostných konzervárenských operáciách. Zobraziť produkt →
Keď špecifikujete tolerancie, znížite riziko týchto malých, ale drahých prerušení.
Výber automatického zaváracieho stroja pre váš produktový mix
Váš produktový mix určuje, na ktorých vlastnostiach stroja skutočne záleží. Závod, ktorý vyrába iba dvojdielne nápojové plechovky, má iné požiadavky ako závod, ktorý vyrába veľa malých sérií trojdielnych plechoviek na potraviny.
- Dvojdielne linky: vysoká rýchlosť, nízka spotreba materiálu, ale obmedzená flexibilita tvaru tela.
- Trojdielne linky: môžu mať rôzne priemery a výšky, ale zváranie bočným švom vyžaduje presný materiál a povlak.
- Viacfarebné tlačené telá: vyžadujú, aby bol registračný systém automatického konzervovacieho stroja kompatibilný s vytlačenou dĺžkou opakovania.
Pretože sa tlačové a poťahové vrstvy nanášajú pred vytvorením plechovky, výkon stroja závisí od kvality tohto náteru. Jednotný povlak vytvorený na a linka na poťahovanie cievok znižuje kolísanie trenia a zlepšuje konzistenciu zvaru.
Okrem materiálu musí samotné zariadenie zodpovedať vašej plánovanej rýchlosti linky a budúcemu rozšíreniu. Ľahký stroj zvládne 150 plechoviek za minútu, zatiaľ čo linka s ťažkým rozchodom môže presiahnuť 800. Rozhodnutie by malo byť založené na vašom skutočnom ročnom objeme, nie na maximálnej teoretickej rýchlosti stroja.
Rýchlosť nie je neutrálny parameter. Keď zvýšite rýchlosť linky nad 500 plechoviek za minútu, podávanie hárkov bude dynamickejšie. Napnutie remeňa, vákuové misky a tvarovacie lisy musia pracovať v rýchlejšom rytme. Ak má oceľ tela plechovky jednotnú tvrdosť a stabilný povlak, je možná vysoká rýchlosť. Ak má materiál malé odchýlky, stroj bude buď produkovať viac nepodarkov, alebo ho budete musieť spomaliť, aby ste zachovali kvalitu. Skutočná rýchlosť, ktorú získate, je preto obmedzená kvalitou vášho vstupného materiálu.
 Podpora zariadenia pre stabilitu konzervačnej linky Táto spoločnosť poskytujúca zariadenia poskytuje znalosti o strojoch a priemysle. Vďaka jednotným vstupným materiálom si ich systémy zachovávajú výkon pri vyšších rýchlostiach, čím sa znižuje počet zmetkov a zaisťuje sa predvídateľná prevádzka. Zobraziť produkt →
Keď skombinujete správny náter, správnu oceľ karosérie plechovky a správne vybavenie, získate systém, ktorý funguje predvídateľne.
Premena a údržba: tam, kde sa objavujú skryté náklady
Prechod na euro je po poruchách druhým najväčším zdrojom straty produkcie. Na automatickom zaváracom stroji výmena zahŕňa výmenu tvárniacich nástrojov, resetovanie parametrov švového zvárania a vloženie novej cievky. Ak váš rad ponúka viacero veľkostí produktov, musíte odhadnúť, koľko minút trvá každá zmena.
- Odstráňte a vyčistite bývalé matrice; celkový čas môže na starších strojoch presiahnuť 20 minút.
- Prelaďte zváračku na novú hrúbku ocele; skúsený operátor potrebuje 10-15 minút.
- Zaveďte a zaregistrujte novú cievku; môže to trvať ďalších 5 minút.
Tieto časy sa stávajú položkami rozpočtu. Stroj s rýchlovýmennými nástrojmi môže stáť vopred o 15 percent viac, ale ušetrí viac práce za rok. Rovnaká logika platí pre kontroly kvality. Prísny proces kontroly kvality vo vašej vstupnej kontrole materiálu zabráni mnohým z týchto prekvapení pri prechode na euro.
Údržba nie je len o mazaní alebo výmene remeňa. Automatický zavárací stroj, ktorý beží s nesprávne nastaveným formovačom, postupne opotrebováva matrice. Toto opotrebovanie sa prejavuje ako rozmerový posun v plechovkách a tím kvality si všimne zvyšujúci sa počet plechoviek, ktoré neprešli mikrometrovou kontrolou. Ak máte robustný proces kontroly materiálu, vždy dokážete rozlíšiť medzi opotrebovaním matrice a variáciou prichádzajúceho materiálu. Bez nej môže tím údržby vymeniť perfektne dobré nástroje.
Jednoduchý spôsob, ako vyhodnotiť investície do automatických konzervovacích strojov
Hodnotenie automatického zaváracieho stroja by sa malo začať vašou špecifikáciou materiálu, nie brožúrou o stroji. Zapíšte si skutočný rozsah hrúbok, hmotnosť povlaku a povrchovú úpravu pre každý produkt, ktorý plánujete používať. Potom požiadajte dodávateľa zariadenia, aby dokázal, že systémy podávania, tvarovania a snímania stroja dokážu zvládnuť vašu existujúcu toleranciu vstupnej cievky.
Keď pozvete dodávateľa zariadenia, požiadajte ho, aby priniesol vzorku vášho materiálu, alebo ho požiadajte, aby vykonal skúšku na vlastnom stroji. Skúška by mala zahŕňať tri prípady: váš priemerný materiál, vašu najprísnejšiu toleranciu a cievku pre najhorší prípad, ktorú dostanete od vášho súčasného dodávateľa. Ak stroj dokáže vyrobiť prijateľné plechovky vo všetkých troch prípadoch, má reálnu prevádzkovú rezervu. Ak zvládne len priemerný materiál, kupujete stroj, ktorý pri bežných výkyvoch výroby zlyhá.
Automatický zavárací stroj je len taký stabilný, ako je stabilný najslabší vstup v linke. Ak váš dodávateľ dokáže preukázať stabilný výkon s vašimi súčasnými materiálmi, našli ste spoľahlivého partnera. Ak môžu preukázať výkon iba s vlastným referenčným materiálom, znášate technické riziko, ktoré sa neskôr objaví vo vašej správe o výrobe.
Začnite s tým, čo skutočne spracovávate, a rozhodnutie o stroji bude oveľa jednoduchšie.


- Address: č. 11 Zhenxing Road, Hangzhou Bay Shangyu oblasť hospodárskeho a technologického rozvoja, Zhejiang, Čína
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

